Domain discount-deluxe.de kaufen?
Wir ziehen mit dem Projekt
discount-deluxe.de um.
Sind Sie am Kauf der Domain
discount-deluxe.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain discount-deluxe.de kaufen?
Naturstein oder Feinsteinzeug?
Die Wahl zwischen Naturstein und Feinsteinzeug hängt von verschiedenen Faktoren ab. Naturstein ist ein natürlicher und einzigartiger Werkstoff, der eine warme und natürliche Atmosphäre schafft. Feinsteinzeug hingegen ist ein künstlicher Werkstoff, der sehr widerstandsfähig und pflegeleicht ist. Letztendlich kommt es auf den persönlichen Geschmack, den Verwendungszweck und das Budget an. **
Ist Feinsteinzeug Keramik?
Ja, Feinsteinzeug ist eine Art von Keramik. Es handelt sich um eine besonders dichte und robuste Form von Keramik, die durch spezielle Herstellungsverfahren entsteht. Feinsteinzeug zeichnet sich durch seine hohe Festigkeit, geringe Wasseraufnahme und Widerstandsfähigkeit gegenüber Flecken und Kratzern aus. Es wird häufig für Boden- und Wandfliesen verwendet, sowohl im Innen- als auch im Außenbereich. Feinsteinzeug ist aufgrund seiner Eigenschaften und seiner Vielseitigkeit eine beliebte Wahl für den Einsatz in Wohn- und Gewerbegebäuden. **
Ähnliche Suchbegriffe für Feinsteinzeug
Top-Angebote
Produkte zum Begriff Feinsteinzeug:
-
Robinson Crusoe DeluxeRobinson Crusoe Deluxe , Netzwerkkabel & Adapter > Kabel & Steckverbinder , Erscheinungsjahr: 20231015, Produktform: Spiele, Fachschema: Hippologie~Pferd~Sportpferd, Fachkategorie: Hobbys, Rätsel und Spiele, Altersempfehlung / Lesealter: 18, ab Alter: 10, Warengruppe: NB/Spielen/Raten, UNSPSC: 95049080, Warenverzeichnis für die Außenhandelsstatistik: 95049080, Sender’s product category: NONBO, Länge: 335, Breite: 332, Höhe: 134, Gewicht: 3142, Produktform: Spiele, Genre: Spiele, PBS,67,53 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
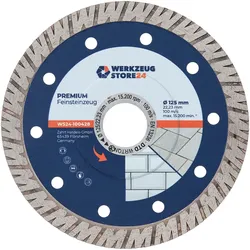
WS24 Diamanttrennscheibe Premium Feinsteinzeug 125 mm - WS24-100428Die WS24 Diamanttrennscheibe eignet sich besonders für diese Einsatzbereiche: Granit, Fliese, Keramik, Feinsteinzeug und Marmor.MerkmaleW-Segmentprofil: 10 mmVerstärkter Mittelflanschbereich28,59 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
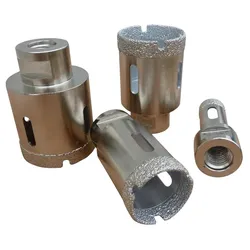
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 100 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber84,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
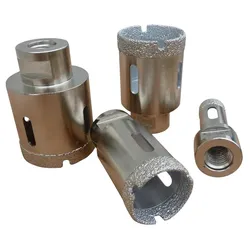
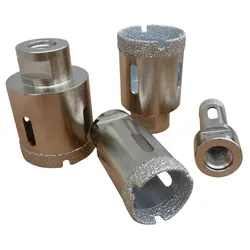
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 35 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber39,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wird Feinsteinzeug heiß?
Ja, Feinsteinzeug kann heiß werden, insbesondere wenn es direkter Sonneneinstrahlung ausgesetzt ist oder wenn es in der Nähe einer Wärmequelle wie einem Kamin oder einem Ofen liegt. Da Feinsteinzeug ein sehr dichtes und hitzebeständiges Material ist, kann es jedoch hohe Temperaturen standhalten, ohne zu beschädigt zu werden. Es ist wichtig zu beachten, dass Feinsteinzeug aufgrund seiner Wärmeleitfähigkeit auch die Umgebungstemperatur reflektieren kann, was dazu führen kann, dass es sich warm anfühlt. Es ist ratsam, Vorsichtsmaßnahmen zu treffen, um Verbrennungen zu vermeiden, wenn man barfuß über heiße Feinsteinzeugfliesen läuft. Es ist auch empfehlenswert, hitzebeständige Unterlagen oder Untersetzer zu verwenden, um mögliche Schäden durch Hitze zu vermeiden. **
-
Kann man Feinsteinzeug lackieren?
Ja, Feinsteinzeug kann lackiert werden, jedoch ist es wichtig, dass der Lack speziell für Feinsteinzeug geeignet ist. Zuerst muss die Oberfläche gründlich gereinigt und entfettet werden, um eine gute Haftung des Lacks zu gewährleisten. Anschließend kann der Lack in mehreren dünnen Schichten aufgetragen werden, um ein gleichmäßiges Ergebnis zu erzielen. Nach dem Lackieren sollte das Feinsteinzeug ausreichend trocknen, bevor es wieder benutzt wird. Es ist ratsam, sich vor dem Lackieren von Feinsteinzeug von einem Fachmann beraten zu lassen, um sicherzustellen, dass der Prozess korrekt durchgeführt wird. **
-
Ist Feinsteinzeug immer durchgefärbt?
Ist Feinsteinzeug immer durchgefärbt? Feinsteinzeug ist eine Art von Keramikfliesen, die durch hohe Temperaturen und Druck hergestellt werden. Diese Fliesen bestehen aus natürlichen Materialien wie Ton, Quarz und Feldspat. Feinsteinzeug kann entweder durchgefärbt sein, was bedeutet, dass die Farbe gleichmäßig über die gesamte Fliese verteilt ist, oder glasiert sein, was bedeutet, dass die Farbe nur auf der Oberfläche aufgetragen wird. Durchgefärbtes Feinsteinzeug ist in der Regel langlebiger und widerstandsfähiger gegen Abnutzung, da Kratzer und Abnutzungsspuren weniger sichtbar sind. Glasiertes Feinsteinzeug kann jedoch eine größere Vielfalt an Farben und Mustern bieten. Es ist wichtig, die spezifischen Eigenschaften und Pflegeanforderungen des Feinsteinzeugs zu berücksichtigen, um sicherzustellen, dass es den Anforderungen des jeweiligen Einsatzbereichs entspricht. **
-
Welcher Kleber für Feinsteinzeug?
Welcher Kleber für Feinsteinzeug? Feinsteinzeug ist ein besonders hartes und dichtes Material, daher ist es wichtig, einen speziellen Kleber zu verwenden, der für diese Anforderungen geeignet ist. Ein flexibler und hochwertiger Flexkleber eignet sich am besten für Feinsteinzeug, da er eine hohe Haftkraft und Flexibilität bietet, um Spannungen und Bewegungen standzuhalten. Es ist wichtig, dass der Kleber auch wasserfest und frostbeständig ist, um eine dauerhafte und stabile Verbindung zu gewährleisten. Bevor Sie mit dem Verkleben beginnen, sollten Sie sicherstellen, dass der Untergrund sauber, trocken und frei von Staub und Fett ist, um eine optimale Haftung zu gewährleisten. Es ist ratsam, sich vorab beim Hersteller des Feinsteinzeugs oder des Klebers über spezifische Empfehlungen und Anweisungen zu informieren, um das bestmögliche Ergebnis zu erzielen. **
Sind alle Feinsteinzeug frostsicher?
Nein, nicht alle Feinsteinzeugfliesen sind automatisch frostsicher. Die Frostsicherheit hängt von der Qualität des Materials und der Herstellungsprozesse ab. Es ist wichtig, dass die Feinsteinzeugfliesen für den Außenbereich geeignet sind und eine entsprechende Frostbeständigkeit aufweisen. Es ist ratsam, sich vor dem Kauf von Feinsteinzeugfliesen für den Außenbereich über deren Frostbeständigkeit zu informieren und gegebenenfalls vom Hersteller oder Verkäufer beraten zu lassen. Es ist wichtig, dass die Fliesen den Temperaturschwankungen standhalten können, um Schäden durch Frost zu vermeiden. **
Kann man Feinsteinzeug schleifen?
Ja, Feinsteinzeug kann geschliffen werden, um Unebenheiten zu beseitigen oder die Oberfläche zu glätten. Dieser Prozess erfordert spezielle Werkzeuge und Kenntnisse, da Feinsteinzeug sehr hart und widerstandsfähig ist. Es ist wichtig, einen professionellen Fliesenleger oder Steinmetz zu beauftragen, um sicherzustellen, dass der Schleifprozess ordnungsgemäß durchgeführt wird, um Schäden zu vermeiden. Durch das Schleifen kann die Oberfläche des Feinsteinzeugs wiederhergestellt und aufgewertet werden, um ein neues Aussehen zu erhalten. Es ist ratsam, vor dem Schleifen eine gründliche Inspektion der Fliesen durchzuführen, um sicherzustellen, dass sie für diesen Prozess geeignet sind. **
Top-Angebote
Produkte zum Begriff Feinsteinzeug:
-
WS24 Diamanttrennscheibe Premium Feinsteinzeug 115 mm - WS24-100427Die WS24 Diamanttrennscheibe eignet sich besonders für diese Einsatzbereiche: Granit, Fliese, Keramik, Feinsteinzeug und Marmor.MerkmaleW-Segmentprofil: 10 mmVerstärkter Mittelflanschbereich26,39 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
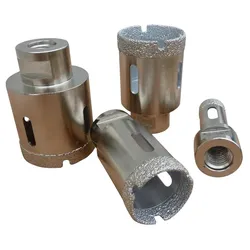
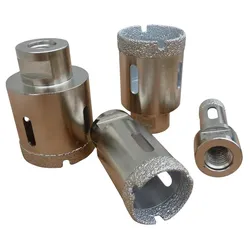
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 90 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber79,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Robinson Crusoe DeluxeRobinson Crusoe Deluxe , Netzwerkkabel & Adapter > Kabel & Steckverbinder , Erscheinungsjahr: 20231015, Produktform: Spiele, Fachschema: Hippologie~Pferd~Sportpferd, Fachkategorie: Hobbys, Rätsel und Spiele, Altersempfehlung / Lesealter: 18, ab Alter: 10, Warengruppe: NB/Spielen/Raten, UNSPSC: 95049080, Warenverzeichnis für die Außenhandelsstatistik: 95049080, Sender’s product category: NONBO, Länge: 335, Breite: 332, Höhe: 134, Gewicht: 3142, Produktform: Spiele, Genre: Spiele, PBS,67,53 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WS24 Diamanttrennscheibe Premium Feinsteinzeug 125 mm - WS24-100428Die WS24 Diamanttrennscheibe eignet sich besonders für diese Einsatzbereiche: Granit, Fliese, Keramik, Feinsteinzeug und Marmor.MerkmaleW-Segmentprofil: 10 mmVerstärkter Mittelflanschbereich28,59 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Naturstein oder Feinsteinzeug?
Die Wahl zwischen Naturstein und Feinsteinzeug hängt von verschiedenen Faktoren ab. Naturstein ist ein natürlicher und einzigartiger Werkstoff, der eine warme und natürliche Atmosphäre schafft. Feinsteinzeug hingegen ist ein künstlicher Werkstoff, der sehr widerstandsfähig und pflegeleicht ist. Letztendlich kommt es auf den persönlichen Geschmack, den Verwendungszweck und das Budget an. **
-
Ist Feinsteinzeug Keramik?
Ja, Feinsteinzeug ist eine Art von Keramik. Es handelt sich um eine besonders dichte und robuste Form von Keramik, die durch spezielle Herstellungsverfahren entsteht. Feinsteinzeug zeichnet sich durch seine hohe Festigkeit, geringe Wasseraufnahme und Widerstandsfähigkeit gegenüber Flecken und Kratzern aus. Es wird häufig für Boden- und Wandfliesen verwendet, sowohl im Innen- als auch im Außenbereich. Feinsteinzeug ist aufgrund seiner Eigenschaften und seiner Vielseitigkeit eine beliebte Wahl für den Einsatz in Wohn- und Gewerbegebäuden. **
-
Wird Feinsteinzeug heiß?
Ja, Feinsteinzeug kann heiß werden, insbesondere wenn es direkter Sonneneinstrahlung ausgesetzt ist oder wenn es in der Nähe einer Wärmequelle wie einem Kamin oder einem Ofen liegt. Da Feinsteinzeug ein sehr dichtes und hitzebeständiges Material ist, kann es jedoch hohe Temperaturen standhalten, ohne zu beschädigt zu werden. Es ist wichtig zu beachten, dass Feinsteinzeug aufgrund seiner Wärmeleitfähigkeit auch die Umgebungstemperatur reflektieren kann, was dazu führen kann, dass es sich warm anfühlt. Es ist ratsam, Vorsichtsmaßnahmen zu treffen, um Verbrennungen zu vermeiden, wenn man barfuß über heiße Feinsteinzeugfliesen läuft. Es ist auch empfehlenswert, hitzebeständige Unterlagen oder Untersetzer zu verwenden, um mögliche Schäden durch Hitze zu vermeiden. **
-
Kann man Feinsteinzeug lackieren?
Ja, Feinsteinzeug kann lackiert werden, jedoch ist es wichtig, dass der Lack speziell für Feinsteinzeug geeignet ist. Zuerst muss die Oberfläche gründlich gereinigt und entfettet werden, um eine gute Haftung des Lacks zu gewährleisten. Anschließend kann der Lack in mehreren dünnen Schichten aufgetragen werden, um ein gleichmäßiges Ergebnis zu erzielen. Nach dem Lackieren sollte das Feinsteinzeug ausreichend trocknen, bevor es wieder benutzt wird. Es ist ratsam, sich vor dem Lackieren von Feinsteinzeug von einem Fachmann beraten zu lassen, um sicherzustellen, dass der Prozess korrekt durchgeführt wird. **
Ähnliche Suchbegriffe für Feinsteinzeug
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 100 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber84,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 35 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber39,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 55 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber57,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 60 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber59,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Ist Feinsteinzeug immer durchgefärbt?
Ist Feinsteinzeug immer durchgefärbt? Feinsteinzeug ist eine Art von Keramikfliesen, die durch hohe Temperaturen und Druck hergestellt werden. Diese Fliesen bestehen aus natürlichen Materialien wie Ton, Quarz und Feldspat. Feinsteinzeug kann entweder durchgefärbt sein, was bedeutet, dass die Farbe gleichmäßig über die gesamte Fliese verteilt ist, oder glasiert sein, was bedeutet, dass die Farbe nur auf der Oberfläche aufgetragen wird. Durchgefärbtes Feinsteinzeug ist in der Regel langlebiger und widerstandsfähiger gegen Abnutzung, da Kratzer und Abnutzungsspuren weniger sichtbar sind. Glasiertes Feinsteinzeug kann jedoch eine größere Vielfalt an Farben und Mustern bieten. Es ist wichtig, die spezifischen Eigenschaften und Pflegeanforderungen des Feinsteinzeugs zu berücksichtigen, um sicherzustellen, dass es den Anforderungen des jeweiligen Einsatzbereichs entspricht. **
-
Welcher Kleber für Feinsteinzeug?
Welcher Kleber für Feinsteinzeug? Feinsteinzeug ist ein besonders hartes und dichtes Material, daher ist es wichtig, einen speziellen Kleber zu verwenden, der für diese Anforderungen geeignet ist. Ein flexibler und hochwertiger Flexkleber eignet sich am besten für Feinsteinzeug, da er eine hohe Haftkraft und Flexibilität bietet, um Spannungen und Bewegungen standzuhalten. Es ist wichtig, dass der Kleber auch wasserfest und frostbeständig ist, um eine dauerhafte und stabile Verbindung zu gewährleisten. Bevor Sie mit dem Verkleben beginnen, sollten Sie sicherstellen, dass der Untergrund sauber, trocken und frei von Staub und Fett ist, um eine optimale Haftung zu gewährleisten. Es ist ratsam, sich vorab beim Hersteller des Feinsteinzeugs oder des Klebers über spezifische Empfehlungen und Anweisungen zu informieren, um das bestmögliche Ergebnis zu erzielen. **
-
Sind alle Feinsteinzeug frostsicher?
Nein, nicht alle Feinsteinzeugfliesen sind automatisch frostsicher. Die Frostsicherheit hängt von der Qualität des Materials und der Herstellungsprozesse ab. Es ist wichtig, dass die Feinsteinzeugfliesen für den Außenbereich geeignet sind und eine entsprechende Frostbeständigkeit aufweisen. Es ist ratsam, sich vor dem Kauf von Feinsteinzeugfliesen für den Außenbereich über deren Frostbeständigkeit zu informieren und gegebenenfalls vom Hersteller oder Verkäufer beraten zu lassen. Es ist wichtig, dass die Fliesen den Temperaturschwankungen standhalten können, um Schäden durch Frost zu vermeiden. **
-
Kann man Feinsteinzeug schleifen?
Ja, Feinsteinzeug kann geschliffen werden, um Unebenheiten zu beseitigen oder die Oberfläche zu glätten. Dieser Prozess erfordert spezielle Werkzeuge und Kenntnisse, da Feinsteinzeug sehr hart und widerstandsfähig ist. Es ist wichtig, einen professionellen Fliesenleger oder Steinmetz zu beauftragen, um sicherzustellen, dass der Schleifprozess ordnungsgemäß durchgeführt wird, um Schäden zu vermeiden. Durch das Schleifen kann die Oberfläche des Feinsteinzeugs wiederhergestellt und aufgewertet werden, um ein neues Aussehen zu erhalten. Es ist ratsam, vor dem Schleifen eine gründliche Inspektion der Fliesen durchzuführen, um sicherzustellen, dass sie für diesen Prozess geeignet sind. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.